


液冷波纹管检测设备-波纹管压力测试台
浏览:次 2026-11-07 16:28:14
标题:液冷波纹管检测设备-耐压爆破试验机
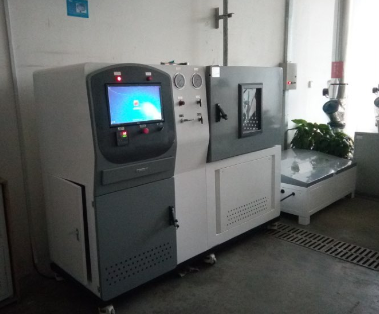
一、产品概述(H2)
液冷波纹管压力测试台是专门用于液冷系统管路(金属波纹管、编织网套波纹软管、焊接波纹管组件、快插接头总成)压力性能验证的专用试验设备。与传统通用水压试验机相比,它的差异集中在三处:介质(需耐受乙二醇水溶液,接触件多用 316L 不锈钢)、软件控股方式:自动化测试,速率增压,自动泄压,以及产品的密封工装接头的密封和连接 、伺服控制(真实失效多源于压力脉动与热循环,而非单次超压)。因此测试台不只是 "打一次高压",而是能按可编程的压力 — 压降值 — 时间重复性、自动化测试,
二、试验项目(H2)
表格
|
试验项目 |
方法要点 |
典型判据 |
|
静液压耐压 |
缓慢升压至试验压力,保压 1~5 min |
无渗漏、无可见变形、无压降 |
|
爆破试验 |
连续升压至试样破裂,记录峰值 |
爆破压力 ≥ 规定倍数(常为工作压力 3~5 倍) |
|
气密性(压降法) |
充气至规定压力,保压读压降 |
压降 / 泄漏率 ≤ 图纸限值 |
|
压力循环疲劳 |
0 ↔ 工作压力(或 1.25 倍)往复 N 次 |
达到规定次数(常 10⁴~10⁵ 次)无渗漏、无破裂 |
|
脉冲疲劳 |
方波 / 梯形波脉动,0.5~2 Hz,常叠加温度循环 |
达到规定脉冲次数后无失效 |
|
流阻 / 压降测试 |
定流量下测进出口压差 |
压降 ≤ 设计限值(选配) |
|
高低温复合耐压 |
−40 ℃ / 常温 / 120 ℃ 下耐压与气密 |
各温度点均无渗漏 |
|
弯曲 + 压力复合 |
规定弯曲半径下同时加压 |
无渗漏、无破裂(选配) |
|
拉伸强度测试 |
焊接连接拉伸测试项目 |
极限拉力测试, |
判定依据的核心是 "无渗漏 + 无压降 + 无破裂",配合循环次数与曲线存档形成完整证据链。
三、工作原理与流程(H2)
以静液压耐压为例:介质箱 → 过滤除气 → 增压泵(气动 / 电动柱塞泵)→ 蓄能稳压 → 比例阀控压 → 试样腔(含专用密封工装)→ 压力传感器采集 → PLC 判定 → 泄压回收。
压力循环与脉冲试验则在此基础上增加高频换向阀组与蓄能器,形成可控的升压 — 降压波形;波形频率、升压速率、上下限压力、保压与间歇时间均可编程设定,并同步采集压力 — 时间曲线用于失效分析。
气密性试验采用独立气路,与液路物理隔离,避免残留液体影响压降读数。
四、技术参数(H2,典型值,按实际机型替换)
表格
|
项目 |
典型规格 |
|
静液压试验压力 |
0~10 MPa(常规型);0~25 MPa(高压型);可按 40 MPa 定制 |
|
爆破压力上限 |
40 MPa(含防护舱) |
|
气密试验压力 |
0~2 MPa(亦可真空侧 −90 kPa) |
|
压力控制精度 |
±1% FS;稳压波动 ≤ ±0.5% |
|
压力传感器 |
0.25 级 / 0.5 级,可选 0.1 Pa 级差压传感器 |
|
介质 |
去离子水、50% 乙二醇水溶液、液压油(可选) |
|
介质温度 |
−40 ℃~120 ℃(高低温型);常温型 5~40 ℃ |
|
循环频率 |
0.1~2 Hz(脉冲型);低频循环 1~30 次 /min |
|
循环次数 |
1~999999 次可设,自动计数与失效停机 |
|
试验腔容积 |
0.5~20 L(按试样与工装确定) |
|
工位数量 |
单工位 / 双工位 / 4~8 工位并联 |
|
数据能力 |
曲线记录、报表导出、条码绑定、MES/OPC UA 对接 |
|
安全配置 |
防护舱、超压泄放、机械限位、破爆检测联锁、远程操作 |
|
电源 / 气源 |
AC 380 V;0.6~0.8 MPa 洁净干燥压缩空气 |
- 上一篇:压力容器压力衰减-保压测试台-保压试验机
- 下一篇:没有了


